快速答案
SMT 生产中的拼板工艺边与基准点,作用是让拼板在印刷、贴片、检测、分板和追溯过程中保持稳定定位。海外买家在释放 PCBA 项目报价或试产前,应确认工艺边宽度、定位孔、全局基准点、局部基准点、分板方式、元件禁布区、拼板方向、V-cut 或锣板规则以及检测可达性。这些信息可以减少锡膏偏移、贴装偏位、AOI 对位失败、分板损伤和不必要的 DFM 往返。
关键定义
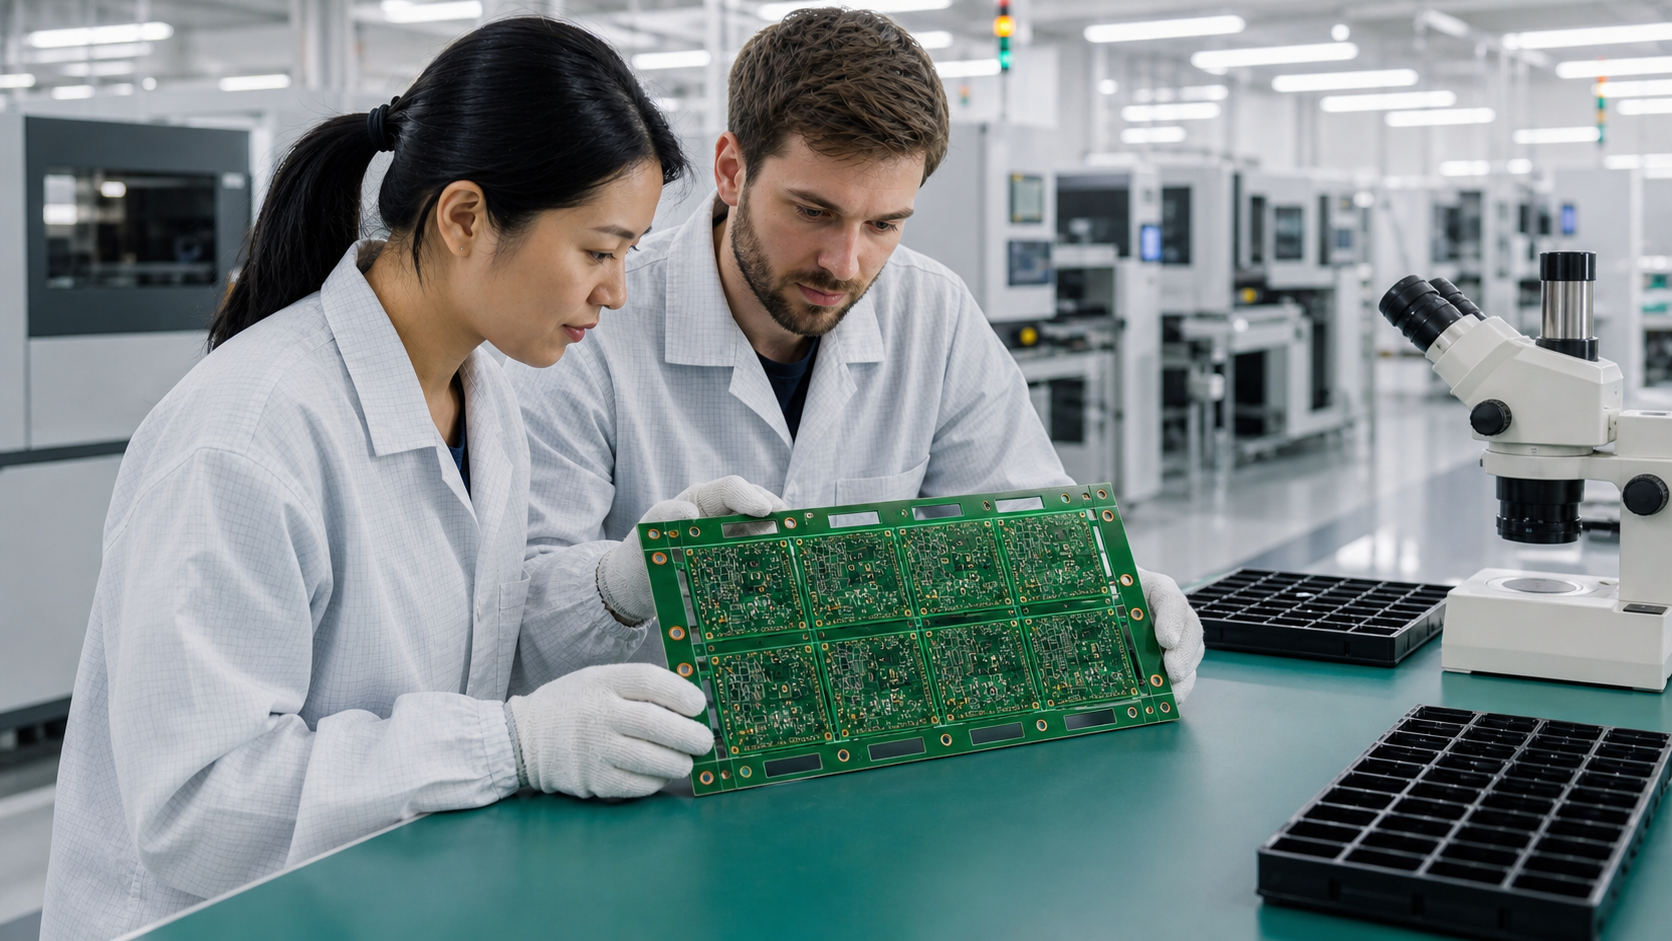
拼板是把一个或多个 PCB 单元组合成适合生产设备运行的制造面板。工艺边是位于板边的非功能区域,用于输送、夹持、定位和工艺支撑。基准点是供印刷机、贴片机和 AOI 识别的精确参考点,用来把真实拼板与程序坐标对齐。
在常优的制造流程中,拼板评审属于早期 DFM评审 内容,而不是物料释放后的补救事项。它会影响 PCBA制造服务、质量控制、OEM电子代工、ODM工程开发、Box Build整机装配、行业解决方案 和 RFQ提交 的后续执行。
为什么报价前必须确认工艺边与基准点
SMT 报价只有在供应商理解真实生产方式时才可靠。单板在 CAD 中看起来可制造,并不代表拼板能稳定通过锡膏印刷、贴片、回流、AOI、测试和分板。缺少拼板要求时,供应商可能先给出价格,后续才发现需要增加工装、修改工艺边、调整钢网或重新规划测试治具。
因此,拼板资料应与 海外PCB装配买家的RFQ资料清单 和 海外PCBA工厂审核清单 一起评审。买家不是单纯要一个单价,而是要确认产品能否通过真实 SMT 产线,并留下可验证的质量证据。
买家应确认的核心拼板资料
1. 工艺边与输送稳定性
工艺边为输送机、上板机、印刷机和贴片机提供稳定的夹持与传输区域。工艺边宽度取决于拼板尺寸、设备能力、元件到边距离和板形复杂度。对于小尺寸、异形或边缘器件较多的 PCB,工艺边还能降低印刷和回流过程中的翘曲与位移风险。
买家应确认工艺边是两边还是四边,是否包含定位孔,是否在出货前移除,以及是否会影响连接器、按键、LED、天线或结构件。若产品进入整机装配,工艺边方案还要与 Box Build整机装配 和外壳结构约束一起确认。
2. 定位孔与拼板搬运
定位孔用于钢网印刷、测试治具、工装夹具和选择性搬运。定位孔位置不能与元件、铜皮、分板槽、鼠咬孔或锣板路径冲突。如果样机阶段和量产阶段的定位孔方案不同,供应商可能需要重新制作治具、托盘或工艺文件。
对海外买家来说,定位孔要求应写入 RFQ 资料,并与 Gerber、装配图、贴片坐标和测试要求保持同一版本。定位孔假设不清楚,常常会在报价批准后造成排期延误。
3. 用于整板对位的全局基准点
全局基准点用于 SMT 设备识别整块拼板的位置。常见做法是在拼板或工艺边上放置多个清晰可见的基准点,并尽量拉开距离。基准点一般应为圆形、干净的裸铜或表面处理区域,并有足够的阻焊开窗。具体尺寸应按 PCB 设计规则和制造商能力确认。
基准点不良会让优秀的贴片程序变得不稳定。常见问题包括基准点被阻焊覆盖、离铜皮特征过近、拼板数据与单板数据不一致,或放在相机被夹具遮挡的位置。
4. 面向精密器件的局部基准点
细间距 IC、BGA、CSP、高密连接器和小尺寸被动器件阵列,通常需要在关键封装附近设置局部基准点。局部基准点可以帮助贴片机修正局部变形或对位误差。对于高密度布线、非对称铜分布、多次回流或贴装公差较紧的产品,这一点尤其重要。
如果项目含有细间距器件,但 RFQ 资料中没有局部基准点或说明,供应商应在 SMT 编程前提出 DFM 问题。
5. 连接筋、鼠咬孔、V-cut 与锣板方式
拼板既要足够强,能承受 SMT 生产过程,又要便于分板,不损伤焊点、铜皮、连接器或近边元件。买家应说明使用连接筋、鼠咬孔、V-cut、跳槽、锣板外形还是带工艺边的拼板方式。不同方式会影响拼板强度、边缘质量、分板应力和人工工时。
V-cut 适合直边产品,但不一定适合曲线外形、近边元件或机械公差很紧的产品。锣板加连接筋的适应性更强,但需要控制毛刺和分板应力。分板方式应在试产前确定,而不是等第一批拼板到厂后再讨论。
6. 板边与分板区域的元件禁布
靠近工艺边、连接筋、V-cut 线或锣槽的元件,可能在分板时受力损伤,也可能干涉夹具或输送机构。禁布区不仅要看 PCB 设计,还要结合实际工装与设备动作。高件、陶瓷电容、连接器、变压器、屏蔽罩和 LED 都需要重点关注。
常优会把板边禁布作为 DFM评审 的一部分,因为同一个决定会影响 SMT 设置、手工装配、检测可达性和最终结构集成。
7. 拼板方向与追溯规划
拼板方向应支持稳定印刷、高效贴装、AOI 观察和标签位置一致。如果产品需要序列号、二维码、MAC 地址或批次追溯,拼板图应明确每个单元位置。追溯方案应连接到 质量管理,不能只作为仓库或包装备注。
拼板评审风险表
| 评审项 | 需要确认什么 | 忽略后的风险 |
|---|---|---|
| 工艺边宽度 | 输送机与钢网印刷兼容性 | 拼板位移、锡膏偏移或搬运不稳定 |
| 定位孔 | 位置、孔径和避让 | 治具不匹配或 SMT 准备延期 |
| 全局基准点 | 可见性、形状和阻焊开窗 | 贴片偏位或 AOI 对位失败 |
| 局部基准点 | 细间距器件附近是否需要 | BGA、IC 或连接器贴装风险 |
| 分板方式 | V-cut、鼠咬孔、连接筋或锣板 | 边缘损伤、毛刺或分板应力 |
| 禁布区 | 元件到工艺边、槽线和板边距离 | 元件开裂或机械干涉 |
| 拼板方向 | SMT 流向、AOI 可达性和标签位置 | 设置效率低或追溯混乱 |
| 版本控制 | 拼板图与 Gerber、BOM 是否一致 | 供应商按错误版本报价或生产 |
生产释放前的买家检查清单
- 在 RFQ 资料包中加入拼板图或拼板设计要求。
- 明确由买家提供拼板数据,还是由供应商提出制造拼板方案。
- 确认工艺边宽度、工艺边方向、定位孔和基准点策略。
- 标出细间距器件、BGA 和连接器,判断是否需要局部基准点。
- 确认 V-cut、连接筋、鼠咬孔、锣板和分板方式。
- 检查元件是否靠近工艺边、连接筋、V-cut 线或板边。
- 让拼板方向与钢网印刷、SMT 贴装、AOI、ICT、FCT 和标签位置一致。
- 保持 Gerber、BOM、贴片坐标、装配图和拼板图为同一受控版本。
供应商应该返回什么
合格供应商不应只是被动接受拼板数据。供应商应返回 DFM 意见、工艺边或基准点建议、定位孔假设、分板风险说明、钢网影响、治具考虑和测试可达性问题。对海外买家来说,这些反馈本身就是供应商能力评估的一部分,重要性不低于价格、交期和工厂审核证据。
常优可以通过 RFQ提交 评审拼板资料,并把它连接到 PCBA制造服务。如果项目需要从单板装配延伸到 OEM制造、ODM工程、Box Build整机装配 或更完整的 行业解决方案,拼板策略也应同步纳入生产计划。
FAQ
SMT 生产一定需要工艺边吗?
不一定。如果单板边缘稳定、尺寸合适且有足够避让,有些产品可以不加额外工艺边。但小板、异形板、高密度板或近边元件较多的产品,通常需要工艺边来支持印刷、贴片和输送。
拼板需要多少个基准点?
具体数量取决于设备和板子复杂度,但拼板应提供清晰可见的全局基准点用于整板对位。细间距或高密度区域可能还需要局部基准点支持关键器件贴装。
拼板应该由买家设计还是供应商设计?
两种方式都可以。RFQ 中应说明买家是否提供已批准拼板数据,或者要求供应商提出制造拼板方案。无论哪种方式,最终拼板图都应在生产释放前受控确认。
拼板会影响测试治具吗?
会。定位孔、拼板方向、单元间距和分板方式会影响 ICT、FCT、烧录和追溯。测试要求应在试产前与拼板方案一起评审。
海外买家应随拼板要求一起提交哪些资料?
应提交 Gerber、BOM、贴片坐标、装配图、拼板图或拼板说明、关键器件说明、测试要求和目标数量。如果某些文件仍是临时版本,应明确标记版本状态。